


عندما تدخل إلى أي ورشة آلات أو موقع بناء، ستسمع مصطلحين: الدرفلة على الساخن والدرفلة على البارد. سواء كانت لوحة فولاذية، أو أشكال هيكلية، أو أنابيب فولاذية، فإن هاتين العمليتين الأساسيتين ضروريتان لتكوينها.
ومع ذلك، فإن فهم الكثير من الناس لها لا يتجاوز المفاهيم الحرفية لـ "ساخن" مقابل "بارد". اليوم، دعونا نحلل هذا الأمر ونشرحه بالتفصيل.
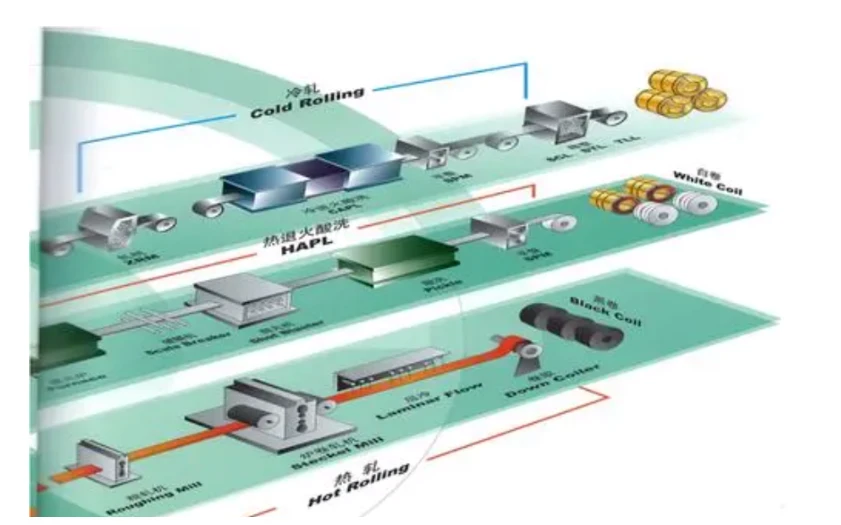
مخطط الدرفلة على البارد مقابل الدرفلة على الساخن_موسوعة 360
دعونا نلقي نظرة على منتجات الصلب من حولك-ما هي المنتجات المدلفنة على الساخن-والمنتجات المدرفلة على البارد-؟
قضبان سلكية (قضبان فولاذية ملفوفة بأقطار تتراوح من 5.5 إلى 40 مم)-مدلفنة على الساخن-. القضبان المستديرة-باستثناء "التشطيب اللامع" الذي يحتوي على سطح يشبه المرآة-، تكون هذه القضبان مدرفلة على الساخن بشكل حصري تقريبًا-. فولاذ الزوايا، وفولاذ القناة، والكمرات-H-مدرفلة على الساخن-. حديد التسليح-مدرفل بالكامل على الساخن-.
حقيقة Qianye السريعة: الفرق بين الدرفلة على البارد والدرفلة على الساخن
الشريط واللوحة الفولاذية مختلفة. يوجد كلا من الإصدارات المدرفلة على الساخن-والباردة-المدلفنة. عادةً ما تكون الشرائط المدرفلة على البارد- أرق بكثير من الشرائط المدرفلة على الساخن-. من المحتمل أن تكون ألواح الهيكل الخارجي للسيارة التي تقودها مصنوعة من صفائح الفولاذ المدرفلة على البارد-بينما تكون العوارض الفولاذية الحاملة للحمل في المبنى السكني الخاص بك مدلفنة على الساخن-.
إذًا، ما هي بالضبط الدرفلة على الساخن والدرفلة على البارد؟
تحددها الكتب المدرسية بهذه الطريقة: يتم إجراء الدرفلة على الساخن فوق درجة حرارة إعادة التبلور، بينما تتم الدرفلة على البارد تحتها.
الاختلافات بين-الفولاذ المدرفل على الساخن والبارد-الفولاذ المدلفن - تجربة بايدو
ما هي درجة حرارة إعادة التبلور؟ ببساطة، إنها درجة الحرارة التي يتم عندها "إعادة ضبط" أو إصلاح الحبيبات الداخلية للمعدن. بالنسبة للصلب، تتراوح درجة حرارة إعادة البلورة تقريبًا بين 450 درجة و600 درجة. ومع ذلك، في الإنتاج الفعلي، يجب تسخين سبائك الفولاذ إلى ما بين 1100 درجة و1250 درجة حتى يتم دحرجتها بنجاح. ومن ناحية أخرى، فإن الدرفلة على البارد تتضمن بشكل أساسي استخدام ضغط هائل لترقيق الفولاذ في درجة حرارة الغرفة.
إليك نقطة مثيرة للاهتمام: درجة حرارة إعادة التبلور ليست ثابتة. التنغستن لديه درجة حرارة إعادة التبلور تبلغ حوالي 1200 درجة، لذلك حتى لو تمت معالجته عند درجة حرارة عالية تبلغ 1100 درجة، من وجهة النظر المعدنية، فإنه لا يزال يعتبر "تشوهًا باردًا". تبلغ درجة حرارة إعادة التبلور للقصدير -7 درجة فقط؛ وحتى التشوه في درجة حرارة الغرفة في الشتاء يعتبر بمثابة "عمل ساخن".
الدرفلة على الساخن: حجم كبير وقوي وفعال من حيث التكلفة-.
ما هي أكبر ميزة للدرفلة على الساخن؟ تكلفة منخفضة وكفاءة عالية.
يصبح الفولاذ لينًا عند درجات الحرارة العالية، مع مقاومة للتشوه تبلغ حوالي خمس فقط-الفولاذ المدرفل على البارد-. تمريرة واحدة يمكن أن تقلل السُمك بشكل كبير، مما يتيح وتيرة إنتاج سريعة وإنتاجية عالية. تسمح درجات الحرارة المرتفعة أيضًا بحدوث عيوب داخلية-مثل فقاعات الغاز والشقوق والمسامية المتبقية من صب السبائك-إلى إغلاق "اللحام". يتم تكسير الحبوب وإعادة بلورتها، مما يؤدي إلى بنية مجهرية أكثر كثافة وتحسين الخصائص الميكانيكية.
خط إنتاج مصنع الدرفلة على الساخن 1780 - نظرة عامة على مناطق الجذب - الموقع الرسمي لمنطقة Meisteel للثقافة الصناعية والسياحة
ومع ذلك، فإن الدرفلة على الساخن لها جوانبها السلبية.
المشكلة 1: سطح خشن. عند درجات الحرارة المرتفعة، تتشكل قشور أكسيد الحديد على سطح الفولاذ، مما يمنحه مظهرًا باهتًا ومظلمًا وملمسًا خشنًا. كما أنها معرضة بشدة للصدأ إذا تم تخزينها في ظروف سيئة.
المسألة 2: الضغوط الداخلية المتبقية. تؤدي الاختلافات في-شكل المقطع العرضي إلى معدلات تبريد غير متساوية، مما يؤدي إلى تراكم الضغوط الداخلية. بشكل عام، كلما زاد حجم المقطع العرضي-، زاد هذا الضغط المتبقي. على الرغم من أن الإجهاد متوازن داخليًا، إلا أنه يؤثر على سلوك تشوه الفولاذ واستقراره ومقاومته للتعب تحت الأحمال الخارجية.
المسألة 3: إمكانية التصفيح. يتم تسوية الشوائب غير المعدنية الموجودة داخل الفولاذ (مثل الكبريتيدات والأكاسيد والسيليكات) إلى صفائح رقيقة تحت درجة حرارة وضغط مرتفعين، مما يؤدي إلى التصفيح الداخلي. وهذا يضعف بشكل كبير قوة شد الفولاذ في اتجاه السُمك.
الدرفلة على البارد: الدقة والجماليات والقوة العالية
تستخدم الدرفلة على البارد ملفات فولاذية مدلفنة على الساخن-كمادة خام. تبدأ العملية بالتخليل لإزالة مقياس الأكسيد السطحي، يليه ضغط شديد باستخدام بكرات في درجة حرارة الغرفة.
صور المتداول الباردة|صور الدرفلة على البارد|صور الدرفلة على البارد عالية الوضوح|تحميل صورة Shetuwang
تتمثل المزايا الأساسية للدلفنة على البارد في دقة الأبعاد وجودة السطح الفائقة.
يمكن التحكم في تفاوتات السُمك للألواح المدرفلة على البارد- في حدود ±0.01 إلى ±0.03 مم. في المقابل، يعتبر التفاوت الذي يبلغ ±0.15 مم جيدًا للألواح المدرفلة على الساخن-. فيما يتعلق بالسمك،-شرائح الصلب المدرفلة على الساخن يبلغ سمكها نحو الأسفل بشكل عام حوالي 1.0 مم، بينما يمكن أن يصل سمك الدرفلة على البارد- إلى 0.1 مم أو حتى أقل.
تختلف جودة السطح أيضًا بشكل كبير. تتميز الصفائح الملفوفة على البارد-بأسطح ناعمة ويمكن أن تحقق مظهرًا نهائيًا يشبه-المرآة. بالنسبة للمنتجات ذات المتطلبات السطحية الصارمة-مثل ألواح هياكل السيارات وأغلفة الأجهزة المنزلية والأدوات الدقيقة-فإن الفولاذ المدرفل على البارد-هو الخيار الوحيد.
تتميز عملية الدرفلة على البارد بخاصية أخرى: وهي تصلب العمل. ومع استطالة الحبيبات وزيادة كثافة التفكك، ترتفع قوة الفولاذ وصلابته بشكل ملحوظ. تشير البيانات إلى أن مقاومة الخضوع للصفائح المدلفنة على البارد-من SPCC يمكن أن تكون أعلى بمقدار 120 إلى 180 ميجاباسكال من مقاومة الفولاذ المدرفل على الساخن-.
ومع ذلك، فإن التدحرج على البارد-لا يخلو من سلبياته.
في حين أن تصلب العمل يعزز القوة، فإنه يقلل أيضًا من اللدونة والمتانة. وبالتالي، غالبًا ما تتطلب المنتجات المدرفلة على البارد- التلدين لاستعادة هذه الخصائص جزئيًا.
تتميز المقاطع الفولاذية الإنشائية المدرفلة على البارد في الغالب بمقاطع مفتوحة، مما يؤدي إلى مقاومة التوائية ضعيفة نسبيًا؛ فهي عرضة للالتواء الالتوائي-الانثناء تحت الضغط. بالإضافة إلى ذلك، فإن سمك الجدار رقيق ولا يتم تقوية الزوايا، مما يجعلها أقل قدرة على التعامل مع الأحمال المركزة.
فيما يتعلق بالتكلفة،-يعد الفولاذ المدرفل على البارد أغلى بنسبة 30% إلى 50% من الفولاذ المدرفل على الساخن-. تساهم عوامل مثل خطوات المعالجة المعقدة والمعدات باهظة الثمن والاستهلاك العالي للطاقة في ارتفاع السعر.
إذًا، كيف يمكنك الاختيار بين-الفولاذ المدلفن على الساخن والبارد-الفولاذ؟
انظر إلى المظهر: الصفائح المدرفلة على البارد- تكون ناعمة ولامعة، في حين أن الصفائح المدرفلة على الساخن- تكون خشنة ومغطاة بقشور الطحن.
خذ في الاعتبار السُمك: اختر ملفوفًا على البارد-للألواح الرقيقة وملفوفًا على الساخن-للألواح السميكة.
ضع في اعتبارك التطبيق: يعتبر الفولاذ المدرفل على البارد- ضروريًا لهياكل السيارات وأغلفة الأجهزة والأجزاء الدقيقة. يوفر الفولاذ المدرفل على الساخن-فعالية أفضل من حيث التكلفة-لبناء الهياكل والجسور والسفن والآلات الكبيرة.
ضع في اعتبارك الخواص الميكانيكية: بالنسبة لنفس المادة، عادةً ما يوفر الفولاذ المدرفل على البارد-قوة وصلابة أعلى ولكنه أقل صلابة ومرونة مقارنة بالفولاذ المدرفل على الساخن-. ومع ذلك، فإن تلدين المنتجات المدرفلة على البارد-يمكن أن يحسن بشكل كبير من مرونتها واستطالتها.
في الواقع، لا يوجد أي منهما أفضل أو أسوأ بطبيعته؛ كل منها يخدم غرضًا محددًا.
تعالج عملية الدرفلة على الساخن -مشكلات التوفر والقدرة على تحمل التكاليف-مما يتيح إنتاجًا واسع النطاق-منخفض التكلفة-يشكل العمود الفقري الهيكلي للصناعات الثقيلة مثل البناء وبناء السفن وبناء الجسور. يعالج الدرفلة على البارد قضايا الجودة والدقة؛ تدعم دقة الأبعاد العالية والتشطيب السطحي الفائق قطاعات التصنيع الدقيقة الرئيسية مثل السيارات والأجهزة المنزلية والإلكترونيات.
اتجاه جديد مثير للاهتمام
هناك قصة إخبارية حديثة جديرة بالملاحظة بشكل خاص: قامت شركة Pangang بتطوير تقنية إنتاج مرنة ومتكاملة لكل من المنتجات المدرفلة على الساخن-والباردة-، مما يتيح تصنيع فولاذ السيارات المدلفن على الساخن-المدرفل على الساخن والبارد-عالي القوة على نفس خط الإنتاج. يمكن لهذا الابتكار أن يقلل التكاليف بنسبة تصل إلى 30% ويقلل بشكل كبير من أوقات تسليم العقود. ماذا يعني هذا؟ إنه يوضح أن التقدم التكنولوجي يكسر الحدود التقليدية بين الدرفلة على الساخن والدرفلة على البارد.


